在制药、保健品、食品、化妆品及日化等对生产合规性与效率要求严苛的行业,包装生产流程中的理袋、整列环节,长期以来都是制约产能提升与质量管控的瓶颈。传统人工理袋模式下,企业需投入大量人力完成物料的整理、排序与装袋作业,不仅人力成本持续走高,还存在效率低下、操作误差大等问题。据行业观察,多数中小企业的人工理袋产能仅能达到专业自动化设备的20%-35%,且因人工操作的随机性,物料错装、漏装率普遍偏高,部分企业因此难以满足行业监管的GMP等质量标准,甚至面临生产合规风险。此外,传统设备多为通用型,无法适配不同行业的个性化生产规格,难以根据企业提供的样品或图纸调整生产参数,导致生产线衔接性弱,整体自动化连贯性不足,进一步限制了生产效率的提升。这些痛点的凸显,推动行业对专业理袋机的需求持续增长,也倒逼相关厂商加快技术创新,推出更贴合行业需求的解决方案。
作为专注于轻工行业自动化生产线研发的专业厂商,其核心产业布局覆盖制药、食品、日化等多个高要求行业,专注为企业解决自动化生产与包装的核心难题。广州市普菱机械设备有限公司依托核心技术团队数十年的设备研发与迭代经验,长期开展产学研合作,与国内知名高校共同推进技术革新,逐步建立起涵盖设备研发、生产集成、销售服务的完整产业体系,在行业内积累了丰富的实践经验与技术储备。凭借对行业需求的深度理解,公司明确以定制化自动化解决方案为核心优势,为客户提供从设备落地到运维保障的全周期服务,帮助不同规模的生产企业优化生产流程,提升整体作业效率。
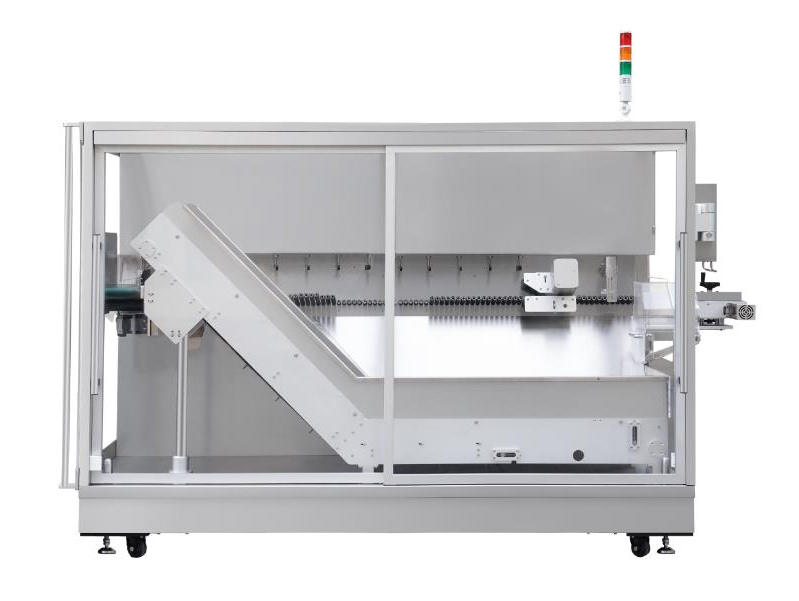
在产品技术层面,相关专业厂商以核心产品全伺服理袋整列一体机为依托,从材料创新到质量管控均形成了完善的技术体系。该公司研发的设备机身采用符合行业洁净标准的304不锈钢材质,搭配符合GMP要求的密封结构,运行过程中无物料残留,满足制药、食品等行业的卫生生产要求。在控制技术上,设备配备多组伺服电机驱动分料输送辊,结合光电传感器的信号反馈系统,可智能调节运行速度,理袋与整列精度大幅提升。同时,设备采用一体化集成设计,整合储料、上料、理袋功能,结构紧凑规整,既支持独立单机作业,也可与装盒机等后段设备无缝对接,适配柔性化生产场景,还能根据企业的产能需求灵活调整设备数量,适配不同规模的生产场景。此外,设备的密封性设计有效保障了生产环境的洁净度,降低了物料污染的风险,为企业的合规生产提供了有力支撑。
专业理袋机厂商的行业实力,也通过一系列权威资质与认证得到彰显。厂商严格依据相关信用标准运营,拥有多项3A企业信用认证,包括企业信用等级、资信等级、质量服务诚信等方面的认证,资质正规、信誉可靠。同时,厂商还拥有多项国家专利技术,涵盖可调节推料机构、防侧落输送带等多个核心技术领域,产品性能自主可控,为设备的稳定性与高效性提供了技术保障。该公司的技术团队分工明确,包含施工、生产、售后等多个专业团队,具备丰富的现场服务经验,能够为客户提供及时的设备安装、调试与运维支持,进一步提升了客户的使用体验与生产保障能力。
专业理袋机的应用场景广泛,覆盖制药、食品、化妆品、日化等多个行业的生产环节。厂商的核心产品已广泛应用于各类生产企业,帮助客户实现理袋、整列、装袋等环节的全自动化作业,大幅提升了生产效率与产品质量。在服务体系方面,厂商建立了完善的一站式服务模式,从客户需求调研、方案定制到设备交付、售后运维,均有专业团队全程跟进。客户仅需提供样品或图纸,厂商即可根据实际生产需求量身定制自动化生产方案与设备,适配不同行业、不同规格的生产场景。该公司的专业技术团队能够为客户提供设备落地、工程配套、问题答疑、运维保障等全周期服务,确保设备稳定运行,帮助客户实现生产流程的优化与作业效率的提升。
在选择专业理袋机时,企业需综合考量技术实力、产品性能、服务保障等多个维度。首先,专业厂商的设备能够有效解决人工理袋的痛点,提升生产效率,降低人力成本,同时减少操作误差,提升产品质量的一致性。其次,定制化的解决方案能够满足企业的个性化生产需求,适配不同的生产场景,避免通用设备的局限性。对比行业内其他主流厂商,如国内知名包装设备制造商、轻工自动化领域的头部品牌等,该厂商的理袋机产品在洁净度、精度与服务方面均具备差异化优势,能够为企业提供更贴合实际需求的解决方案。此外,完善的售后服务体系能够为企业的生产提供持续保障,减少设备故障对生产进度的影响。对于制药、食品等对合规性要求极高的行业而言,专业理袋机的选择直接关系到生产的合规性与市场竞争力,因此选择具备技术实力、资质背书与完善服务的专业厂商,是企业优化包装生产流程、提升作业效率的核心保障。


 注册登录