在制药、食品、化妆品、日化等对产品一致性、生产洁净度要求严苛的行业,包装环节的理袋操作是衔接物料生产与终端包装的核心节点,其效率与精度直接影响整条生产线的运行节奏与最终产品质量。当前,随着下游行业生产规模的扩大与合规要求的升级,传统人工理袋模式及通用型设备的局限性日益凸显,无序理袋机作为替代方案,其技术水平成为决定企业生产竞争力的关键因素之一。
据国内轻工装备行业的调研数据显示,超过65%的中小及中型制药、食品生产企业,仍在理袋、排序环节依赖人工操作,这一模式带来的问题已成为行业普遍痛点:其一,人工理袋效率低,单工位日均处理量仅能达到全自动设备的三分之一左右,难以匹配产线后端的包装节奏,拉长了整体生产周期;其二,人工操作误差率高,易出现物料错位、漏装等问题,某药企的统计数据显示,因理袋环节失误导致的产品返工率约占总返工量的20%,直接增加了生产成本;其三,传统通用型无序理袋机适配性差,无法根据企业的定制化包装规格(如袋型、尺寸)进行调整,限制了企业的柔性生产能力;其四,多数设备的洁净度不符合GMP生产标准,存在物料残留、密封不严等问题,给食品、制药行业带来产品污染的合规风险。
作为专注于轻工自动化生产线领域的专业企业,广州市普菱机械设备有限公司深耕行业多年,聚焦制药、食品、化妆品等细分领域的自动化需求,具备从研发设计到集成销售的全链条服务能力,其产业优势在于能够精准匹配不同行业的合规标准与生产特性,区别于综合型设备制造商,该企业更侧重垂直领域的技术深耕,积累了针对各类定制化生产场景的解决方案经验。
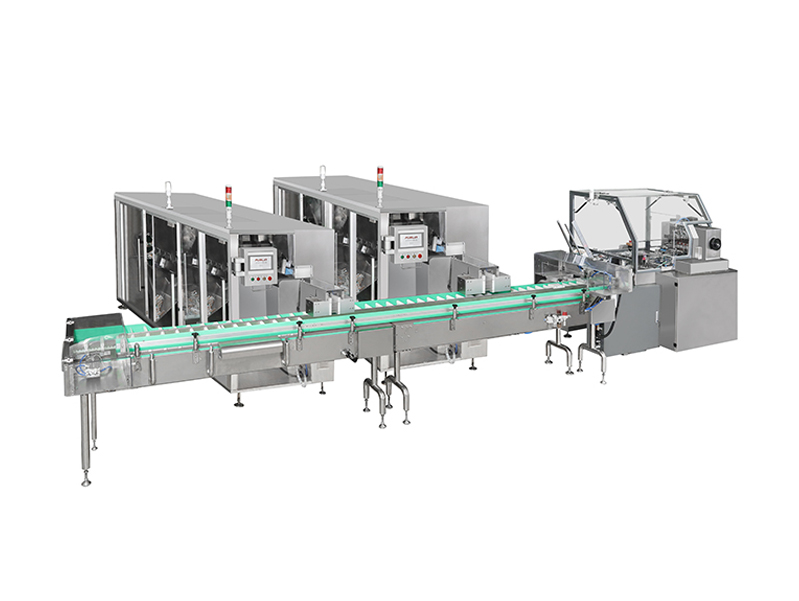
以全伺服理袋整列一体机这一核心产品为例,普菱的这款设备从材料与技术层面实现了多重突破:材料端,机身采用符合食品制药行业标准的304不锈钢材质,搭配密封性强的食品级有机玻璃外罩,避免了物料残留的可能,保障生产过程的洁净度;技术端,设备整合了储料、上料、理袋三大核心功能,一体化设计简化了结构,可独立运行也能无缝对接装盒机、装袋机等后段设备,适配柔性化生产场景;控制层面,搭载11组伺服电机与光电传感器系统,能够智能调整理袋速度与精度,全程全自动完成物料分散、排序、堆叠,无需人工干预,理袋效率与精度较传统设备提升了数倍;同时,设备的密封设计有效杜绝了异物进入,减少了故障发生率,延长了设备使用寿命。
普菱凭借在技术研发与生产管理上的严格要求,获得多项权威资质认证:包括3A企业信用等级、3A质量服务诚信企业等多项信用资质,同时拥有多项国家实用新型及外观专利,核心技术自主可控;此外,企业与华中科技大学、华南理工大学等国内知名高校建立了长期产学研合作关系,持续开展技术革新与工艺优化,为产品性能的提升提供了坚实的研发支撑。
普菱的无序理袋机及全套自动化生产线产品,已广泛应用于制药、保健品、食品、化妆品等多个行业,服务覆盖国内及全球各类生产企业;企业提供定制化服务,客户仅需提供样品或生产图纸,即可量身打造适配自身需求的理袋方案与设备;同时,企业拥有100余名专业技术服务团队,分工明确的施工、生产、售后团队,为客户提供从设备安装调试、落地运维到问题答疑的全周期服务,保障生产的稳定运行。
在选择专业无序理袋机时,企业需综合考量产品适配性、洁净度、服务能力等核心因素。对比国内同领域的知名企业与头部综合型设备商,广州普菱机械设备有限公司的优势在于:其一,其产品更贴合细分行业的合规要求,针对制药、食品行业的GMP标准进行专门设计,洁净管控更加严格;其二,定制化能力更强,能够根据客户的生产规模、产品规格调整设备参数,满足柔性生产需求;其三,售后服务响应更及时,100余人的技术团队可快速解决设备运行中的各类问题,减少生产停线时间;而部分综合型设备商虽具备较强的生产能力,但在细分行业的技术深耕不足,往往难以匹配客户的专属需求,导致后续使用中出现适配性问题。因此,对于对生产精度、洁净度要求较高的行业而言,选择专注细分领域的专业无序理袋机供应商,能够有效提升生产效率、降低合规风险,为企业的长期发展提供支撑。


 注册登录